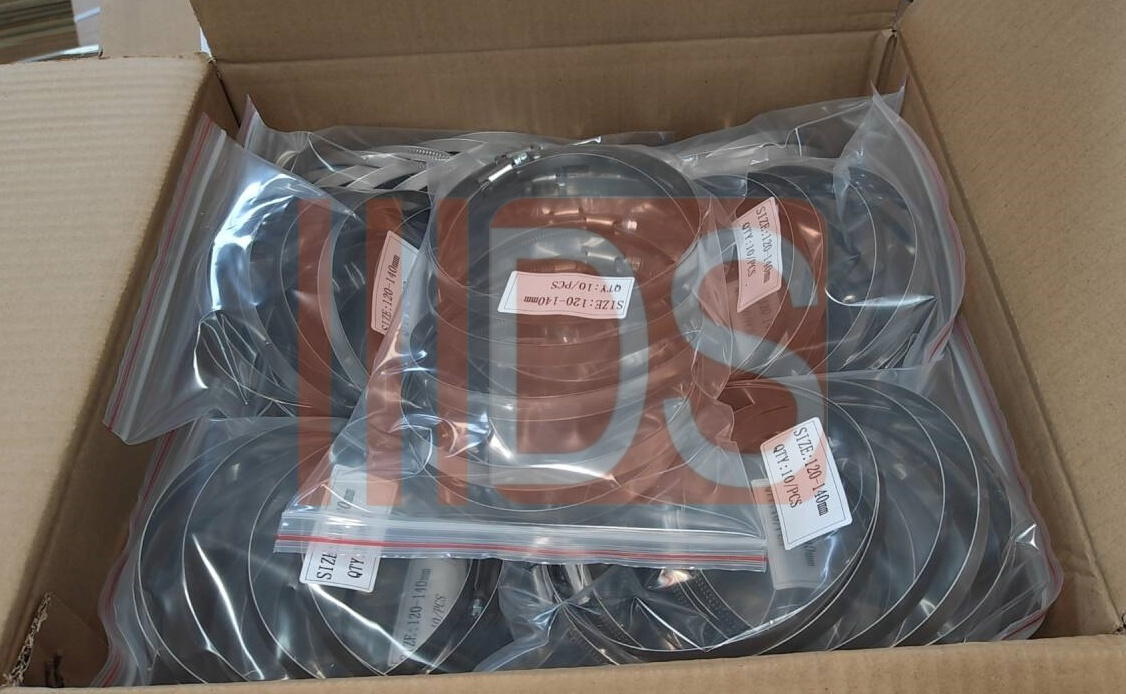
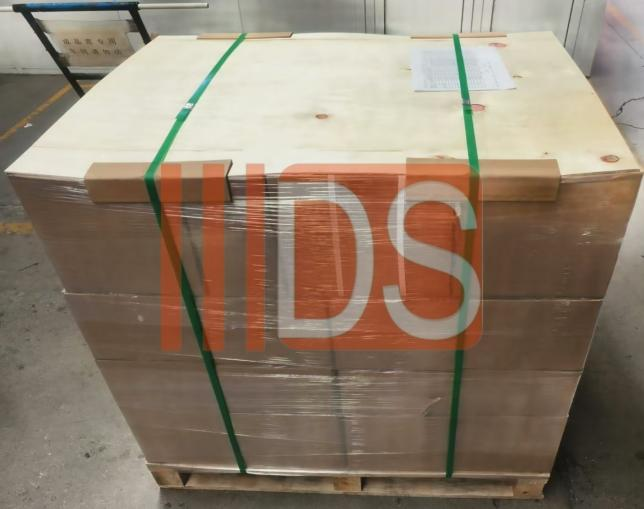
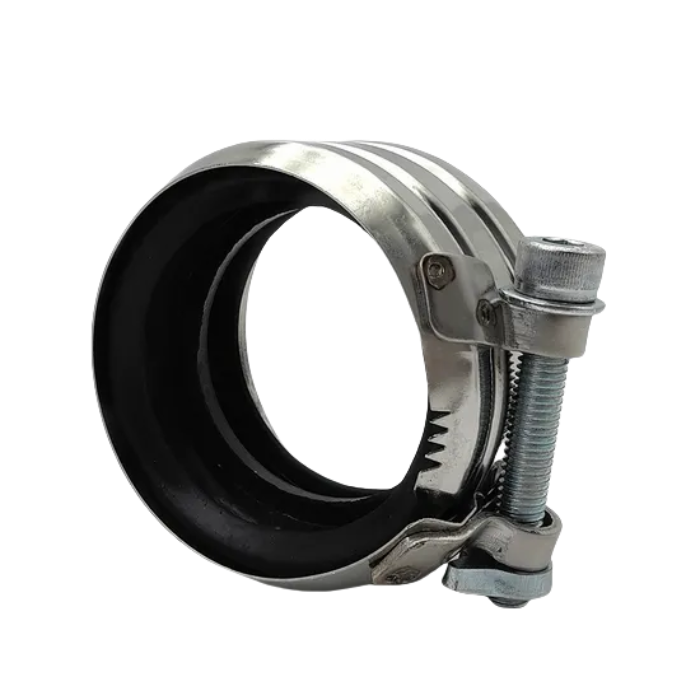
DINSEN металлметалл өңдеу және тот баспайтын болаттан жасалған бұйымдар саласына берілген. Ол әртүрлі металл өңдеу процестерінде білікті және тот баспайтын болаттан жасалған бекіткіш бұйымдарды, қысқыштарды, қосылыстарды, муфталарды, құбырлар мен фитингтерді және т.б. зерттеу, әзірлеу және өндіруде тамаша нәтижелерге қол жеткізді. Ол нарыққа жоғары сапалы және әртараптандырылған металл бұйымдарын шығарады және жоғары сапалы өнім сапасы мен керемет шеберлігімен салада жақсы беделге ие болды.
Металл өңдеу, қысқыш бұйымдарын мысал ретінде алу
1. Шикізат
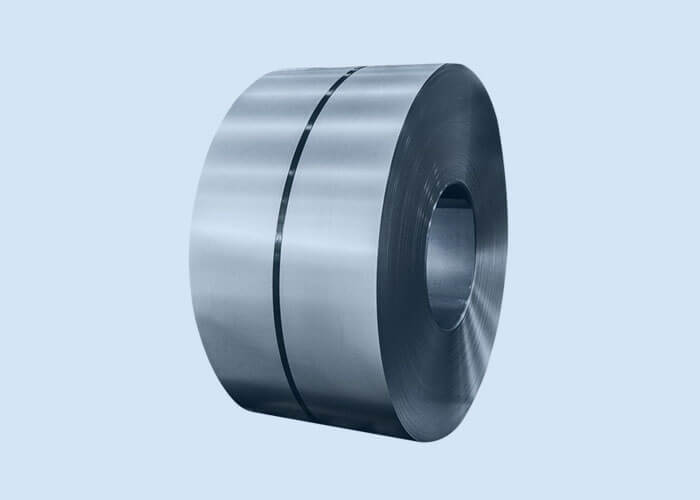
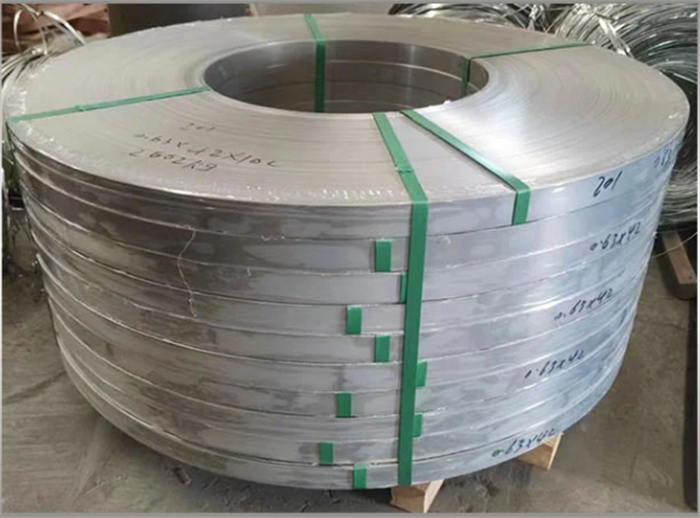
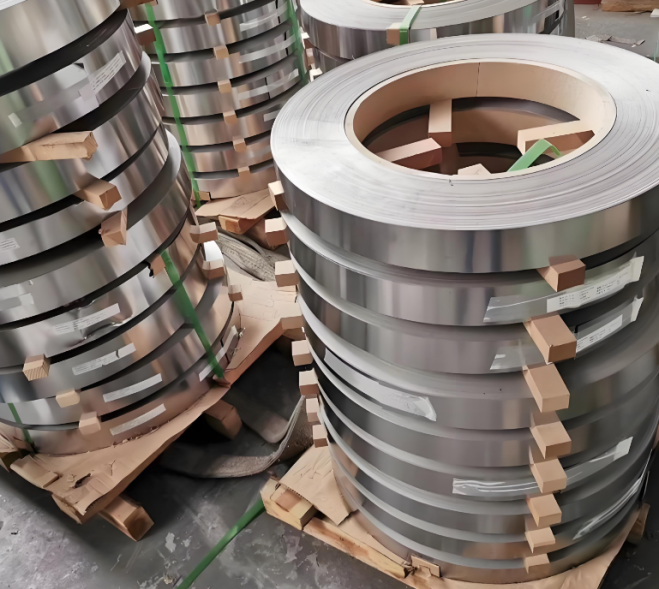
Шикізатты таңдау: Жалпы материалдар - тот баспайтын болат (мысалы, 304, 316), көміртекті болат (Q235) немесе мырышталған болат жолақтары, оларды коррозияға төзімділікке, беріктікке және шығын талаптарына сәйкес таңдауға болады.
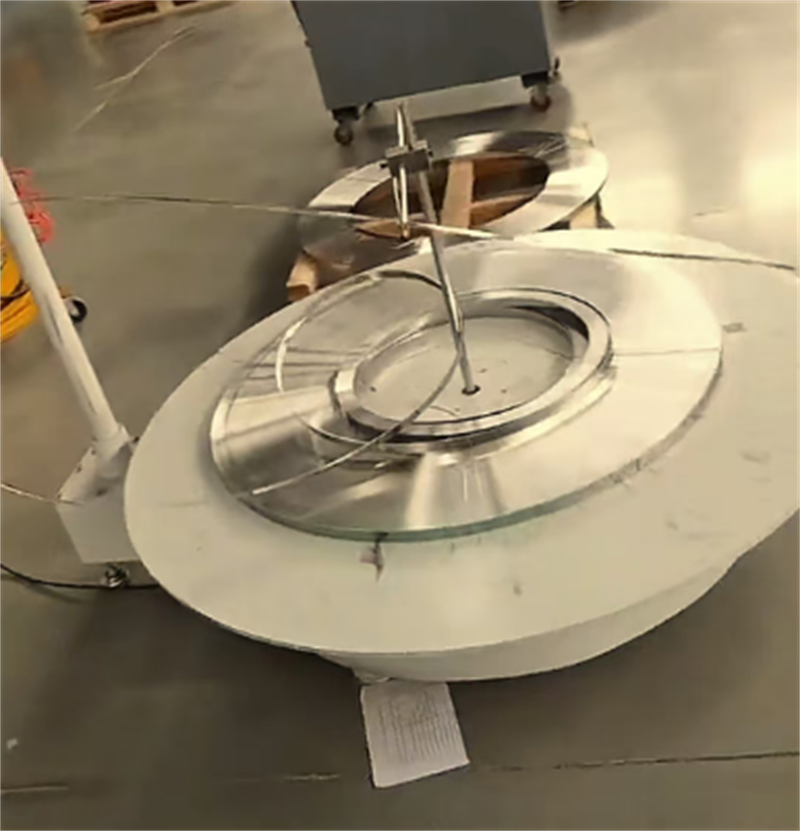
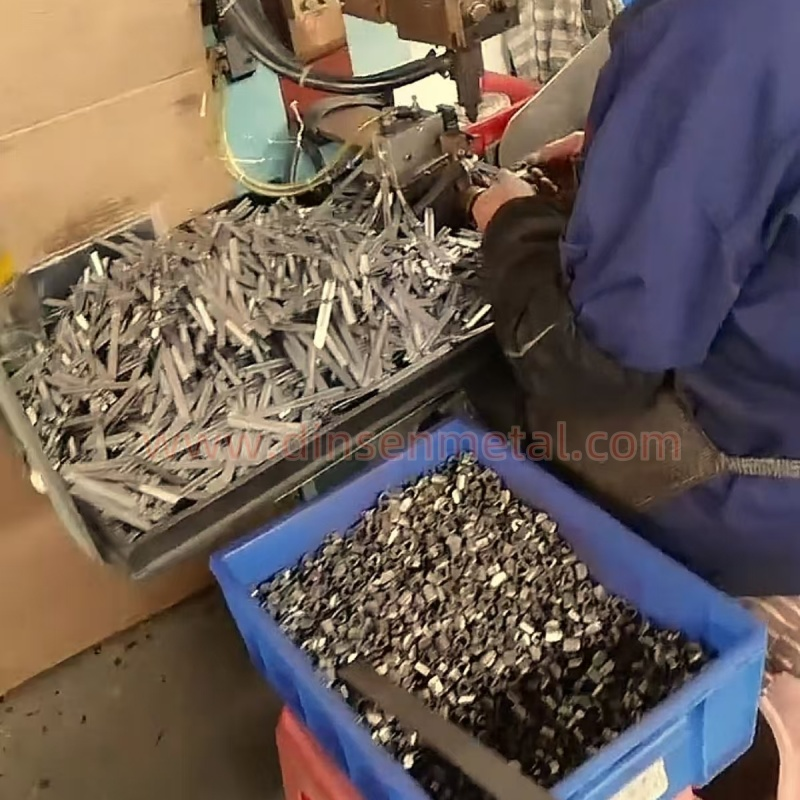
Болат жолақты кесу: Өлшемдік дәлдік пен жиектің тегістігін қамтамасыз ету үшін үлкен болат жолақ кесу машинасымен қажетті енге (мысалы, 10 мм, 12 мм) кесіледі.
2. Мөр басу
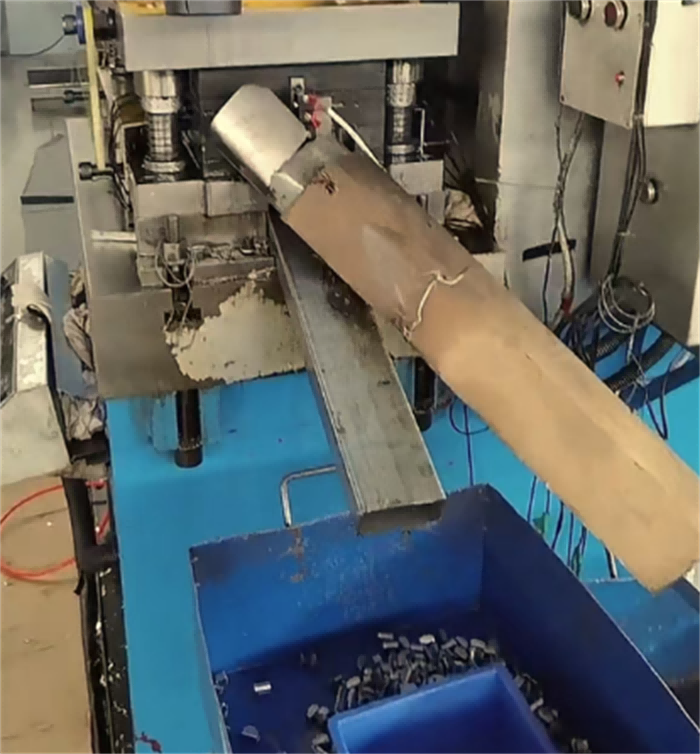
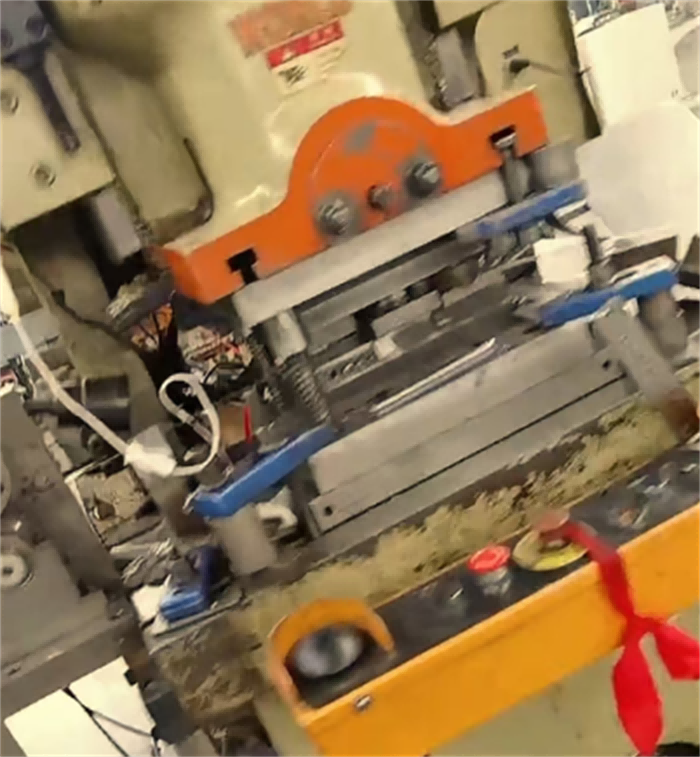
Штамптау қалыпының дизайны: қалыптың пішінін мойын қысқышының түріне (мысалы, құрт түрі, болт түрі) сәйкес жобалап, мойын қысқышының корпусын (болат белдікті), бекіткіш құлақты, бұрандалы тесікті және басқа да құрылымдарды тесіңіз.
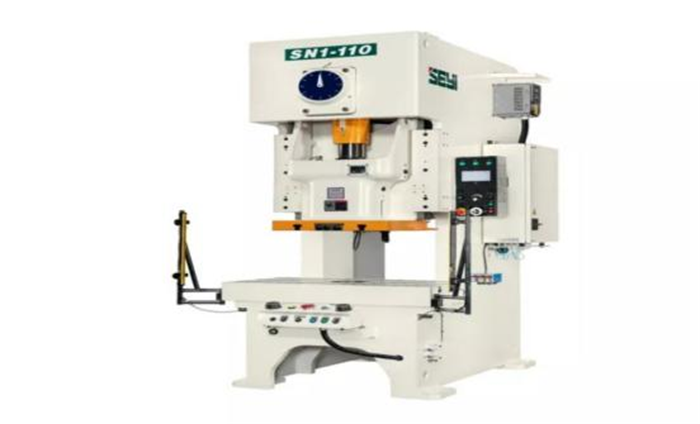
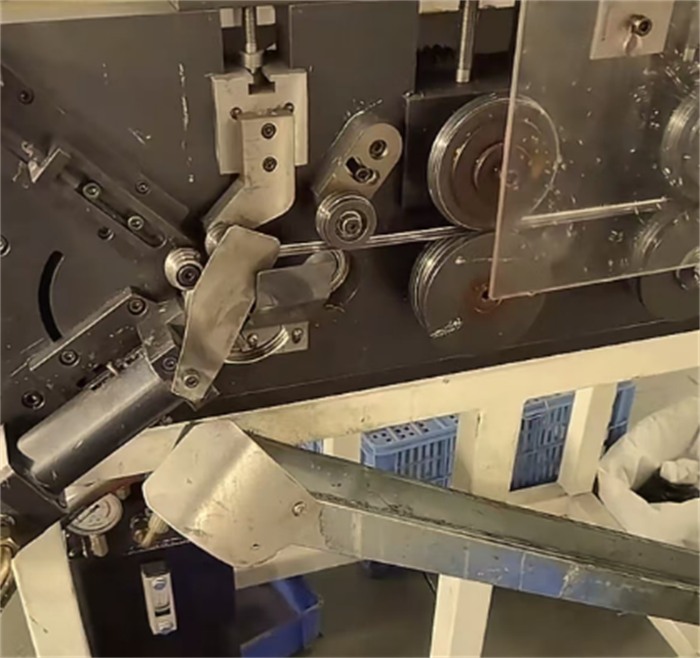
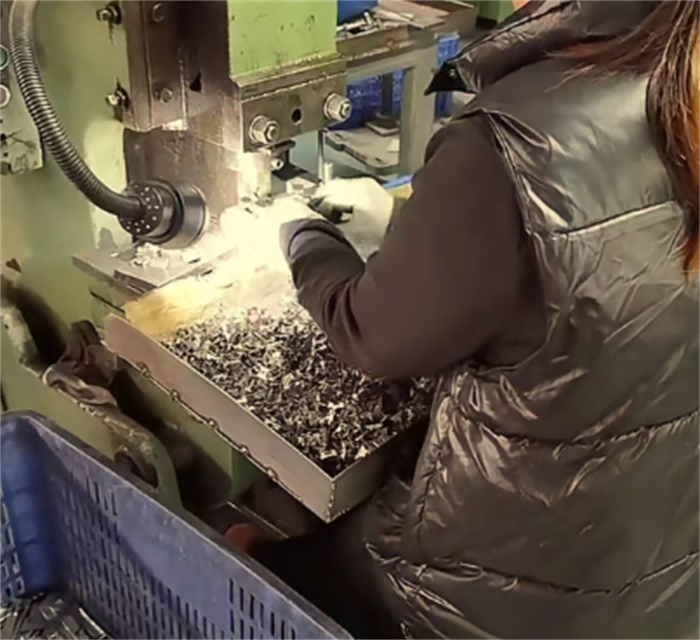
Болат таспаны штамптау: Болат таспаны тісті өрнектері бар сақиналы таспаға штамптау (үйкелісті күшейту үшін) және бекіту механизмін (мысалы, құрт тәрізді беріліс ойықтары немесе болт тесіктері) өңдеу үшін штамптау машинасын және үздіксіз матрицаны пайдаланыңыз.
3. Дәнекерлеу
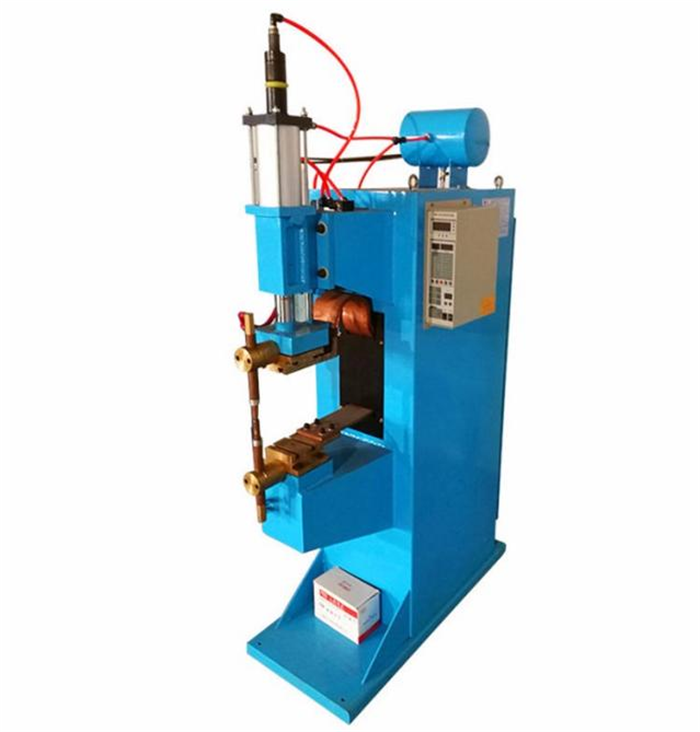
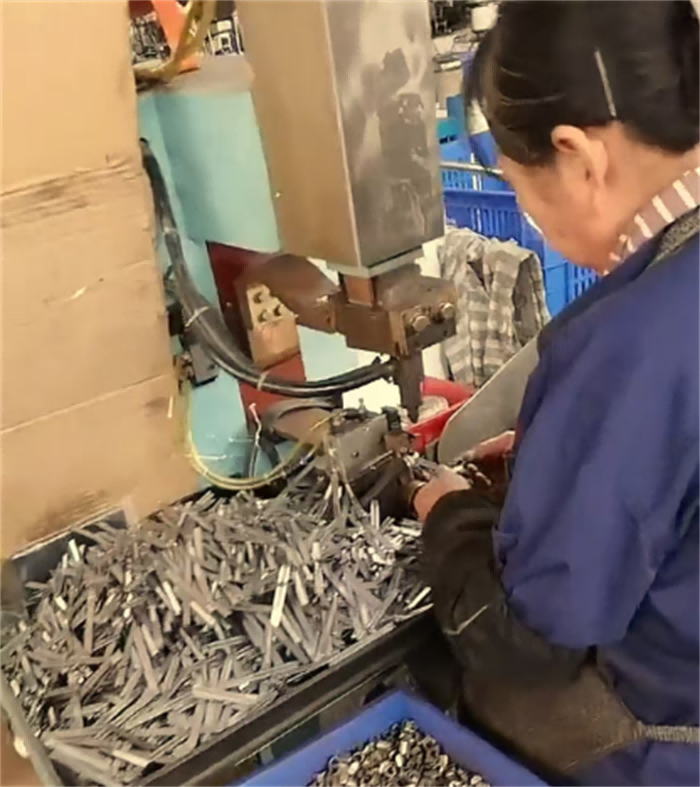
Нүктелік дәнекерлеу/лазерлік дәнекерлеу: Бекіту механизмі (мысалы, құрт тәрізді орындық, болт негізі) дәнекерленіп, дәнекерлеудің беріктігін және кеуделенбеуін қамтамасыз ету үшін болат жолаққа бекітіледі.
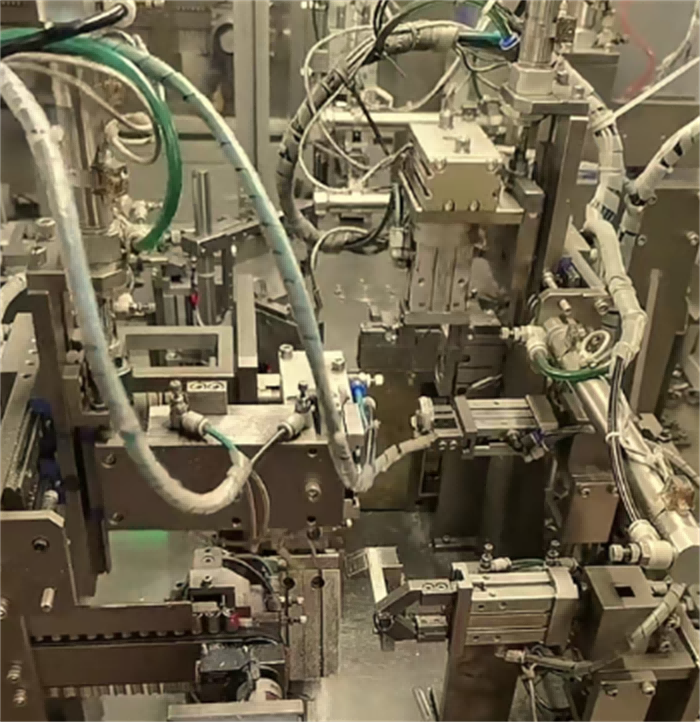
Автоматтандырылған дәнекерлеу: Тиімділік пен консистенцияны жақсарту үшін жоғары дәлдіктегі тамақ қысқыштары робот лазерімен дәнекерленеді.
4. Беттік өңдеу
Гальваникалық қаптау/бүрку: Көміртекті болат материалдарын тот басудың алдын алу үшін өңдеу қажет, мысалы, мырышпен қаптау (ақ мырыш, түрлі-түсті мырыш), никельмен қаптау немесе эпоксидті шайырмен бүрку.
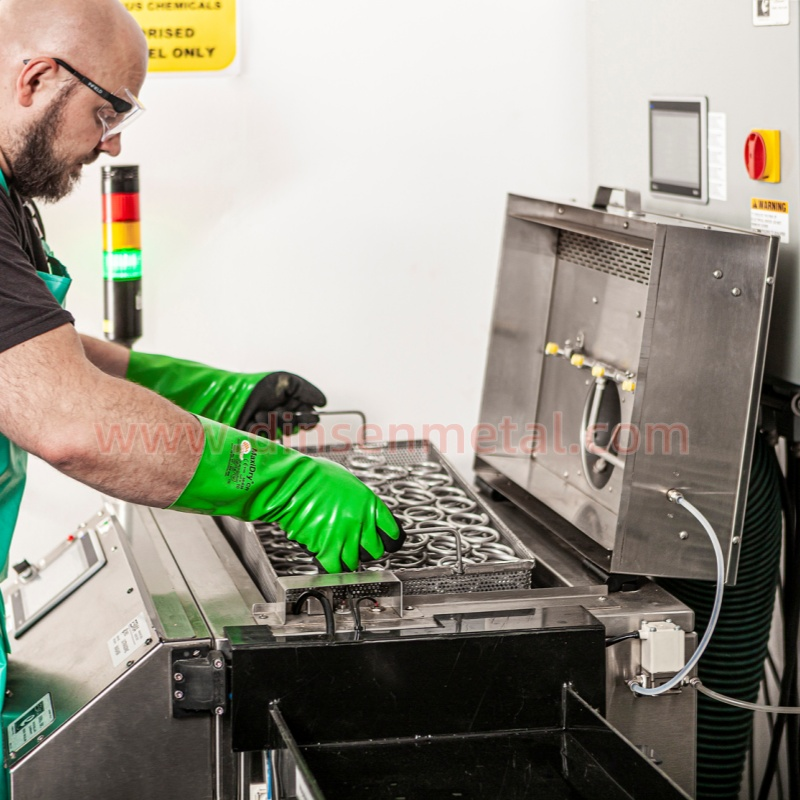
Пассивтеу әдісі: Тот баспайтын болаттан жасалған шланг қысқыштары коррозияға төзімділікті арттыру үшін маринадтау арқылы пассивтендіріледі.
Пассивациялық емдеу
5. Құрастыру және бекіту
Құрт тәрізді тамақ қысқышы: құрт тәрізді беріліс жинағын орнатыңыз, тегіс айналуды қамтамасыз ету үшін құрт орындығын шегелеу немесе дәнекерлеу арқылы бекітіңіз.
Болт тәрізді мойын қысқышы: болат белдіктің екі ұшында да тесіктер бұрғылап, тесіңіз, болттар мен гайкаларды орнатыңыз және бұранданың сәйкестік дәлдігін калибрлеңіз.
6. Сапаны тексеру
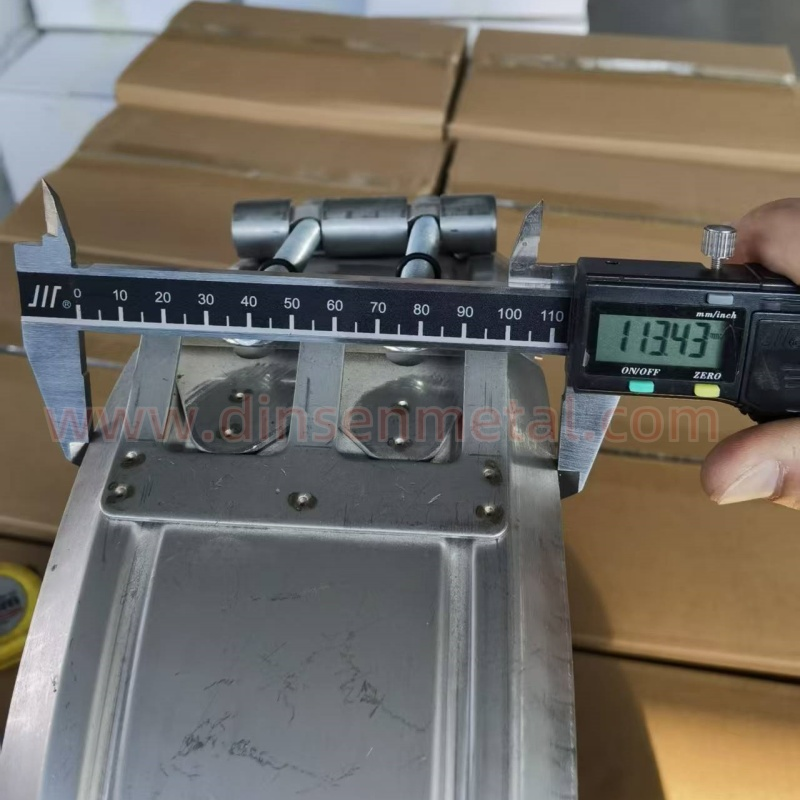
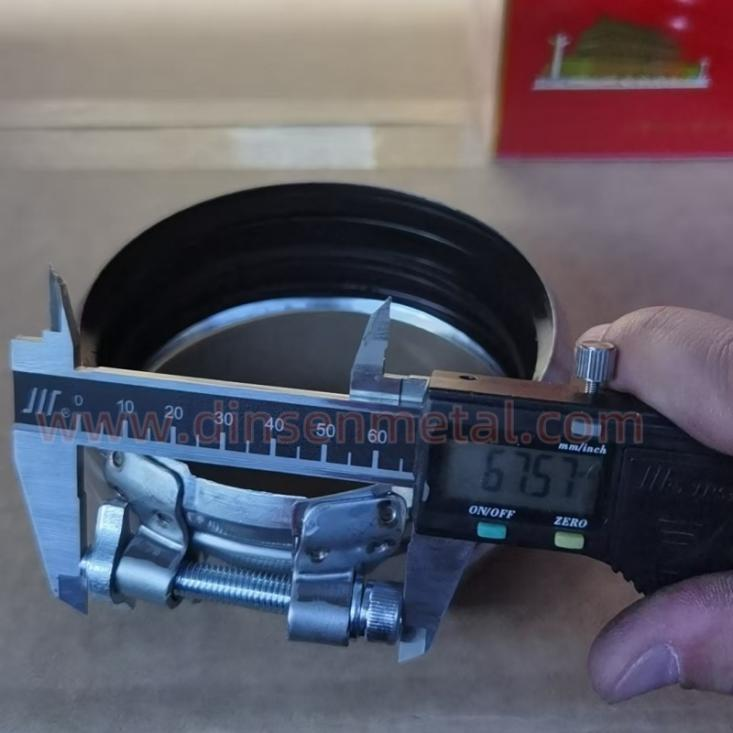
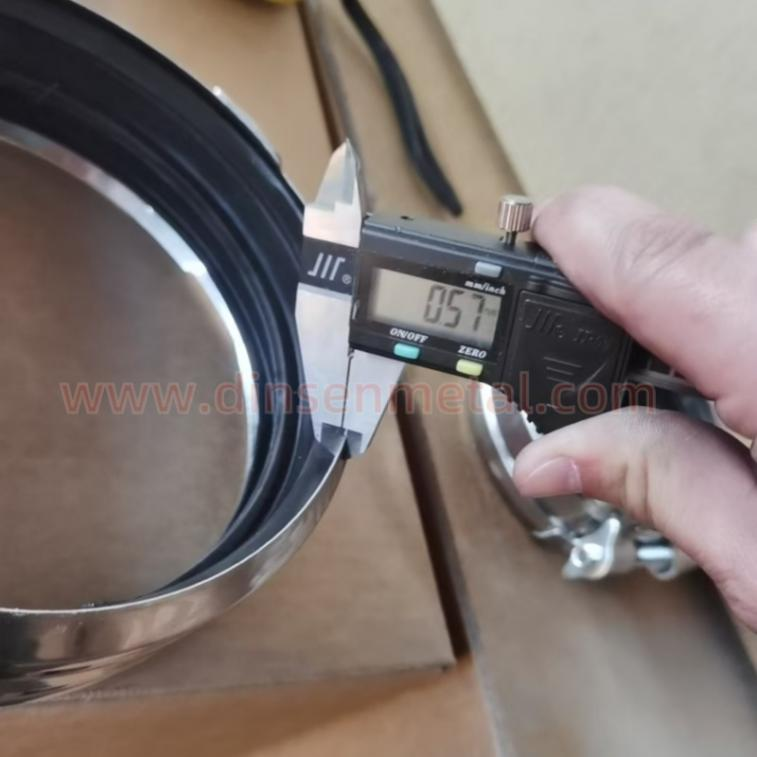
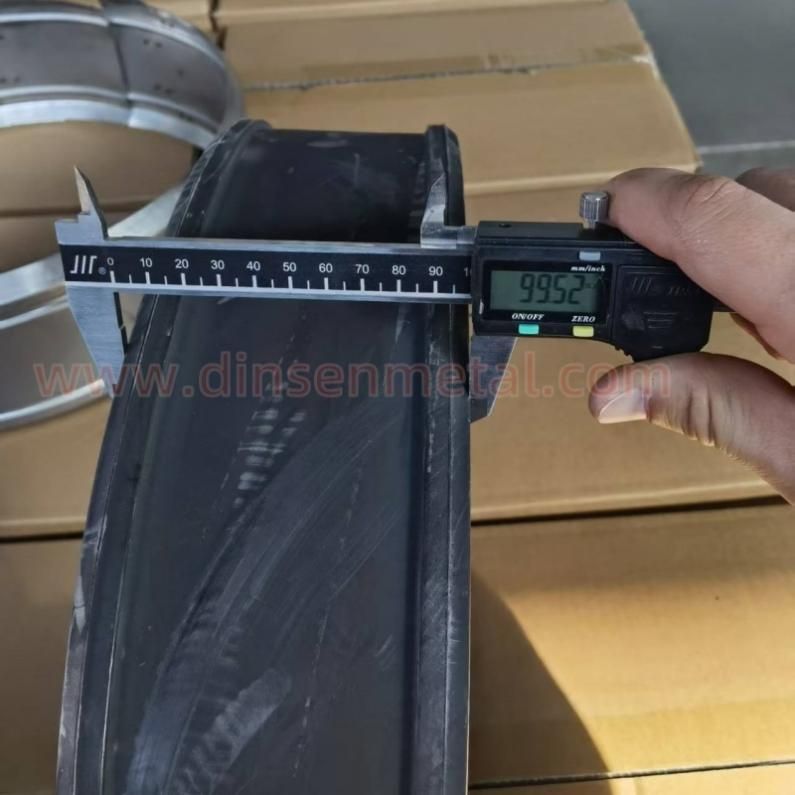
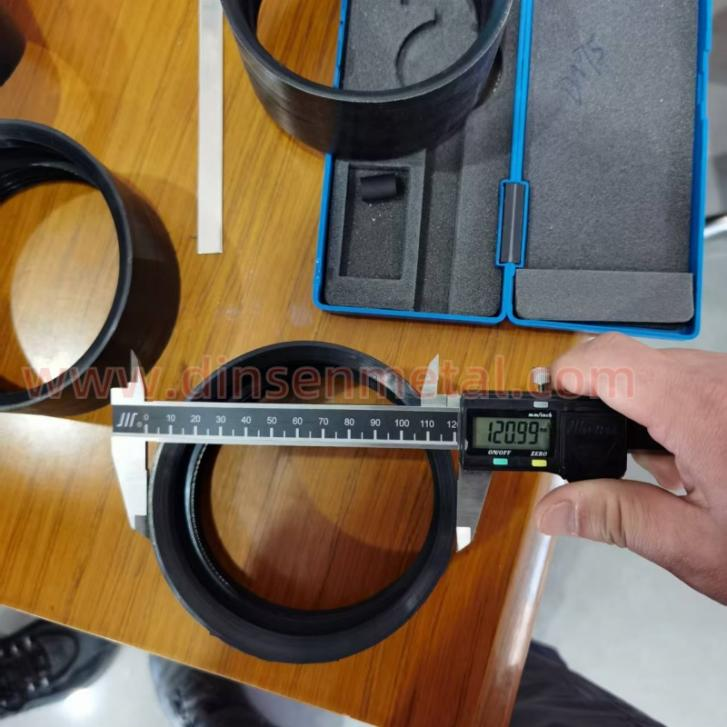
Өлшемді анықтау: мойын қысқышының ішкі диаметрін, болат белдіктің қалыңдығын және бекіту механизмінің орнын өлшеу үшін суппорттар мен проекторларды пайдаланыңыз.
Беріктік сынағы: Жұтқыншақ қысқышының қысу күшін (мысалы, созылу беріктігі ≥500 МПа) және бекіту механизмінің беріктігін тексеру үшін созылу сынағы машинасын пайдаланыңыз.
Коррозияға төзімділік сынағы: Қаптауды немесе пассивация әсерін тексеру үшін тұзды шашырату сынағы (мысалы, 48-96 сағат)
7. Қаптау
Тасымалдау және сақтау кезінде тот басудың алдын алу үшін картон қаптама немесе пластикалық тығыздалған пакет.
Жіктеу және сәйкестендіру: Сипаттамасы мен материалы бойынша қаптаңыз және моделін, партиясын және өндіріс күнін белгілеңіз.