
Инфрақұрылым мен сұйықтық тасымалдау жүйелерінің негізінде орналасқан иілгіш темір құбырдың әрбір бөлігі тек су мен газды ғана емес, сонымен қатар қала құрылысының және азаматтардың әл-ауқатының тынысын да тасымалдайды. Мұнда сапа тек бос сөзден де артық; бұл болаттың әрбір дюйміне өрілген және әрбір процеске біріктірілген сенім мен міндеттеме.ДИНСЕНосы маңызды жауапкершілікті толық түсіне отырып, ISO2531 халықаралық стандартын толық ұстану және одан асып түсу арқылы сапаға деген ұмтылысын көрсетеді, бұл сапаны тексерудің қатаң симфониясын көрсетеді.ISO2531 иілгіш темір құбырлар.
Стандарт су тасымалдау үшін қолданылатын иілгіш темір құбырлардың, фитингтердің, керек-жарақтардың және олардың интерфейстерінің (мысалы, ауыз су, суару суы және т.б.) техникалық талаптарын, сынақ әдістерін және сапасын бақылауды анықтайды.
1. Созылмалы темір құбырDE
Розетканың сыртқы диаметрін шеңберді рулеткамен өлшеу арқылы анықтауға болады. Немесе көлденең қимадағы перпендикуляр нүктелерде суппортпен екі өлшеу жүргізу керек.Сопақшалықтың формуласы: Сопақшалық = (A1-A2)/(A1+A2).
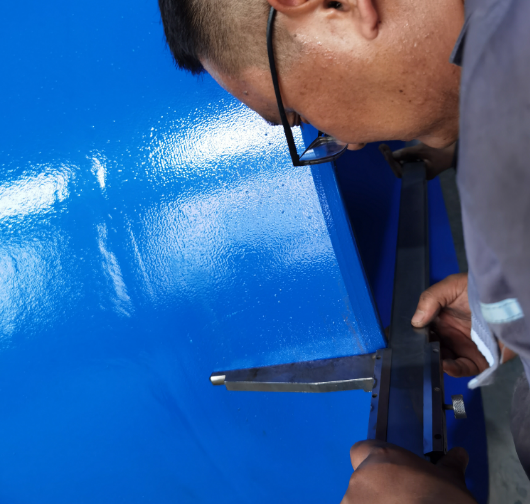
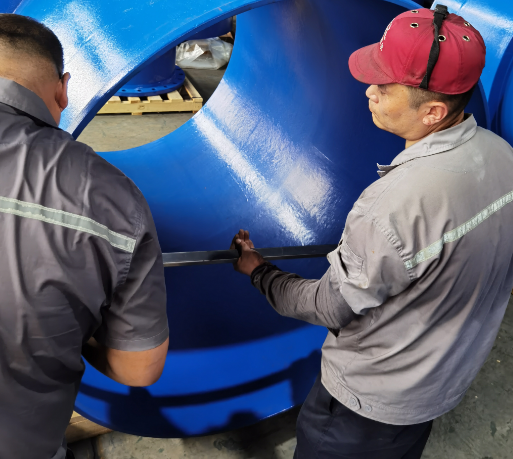
2.Созылмалы темір құбырID
Орталықтан тепкіш құйылған иілгіш шойын құбырдың ішкі диаметрі шамамен оның номиналды диаметріне, DN мәніне, миллиметрмен есептегенде, тең.
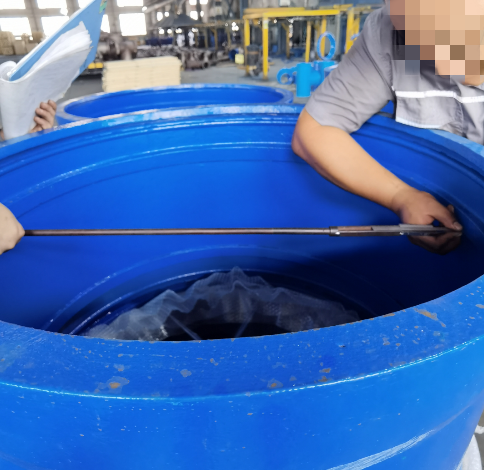
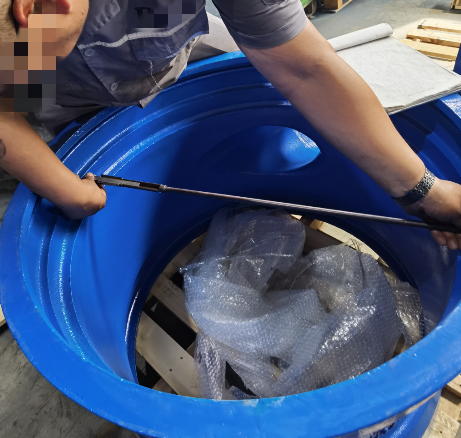
3. Созылмалы темір құбырҚабырға қалыңдығы
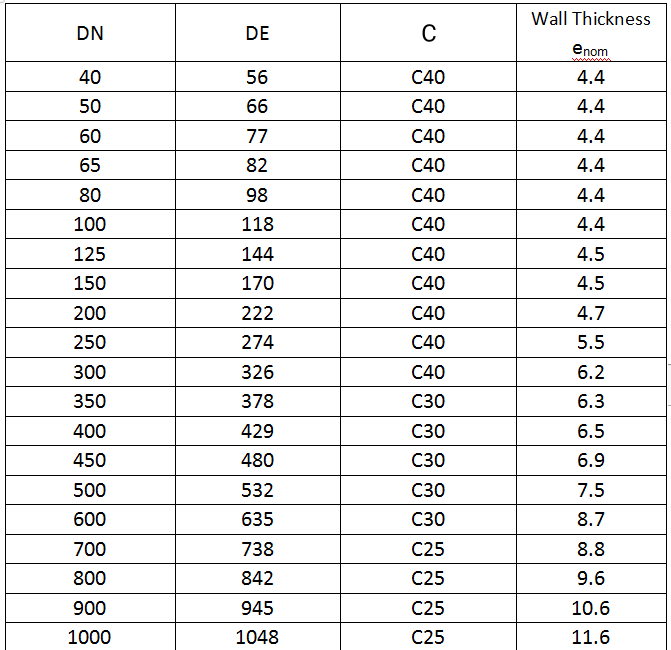
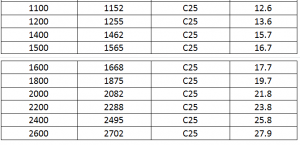
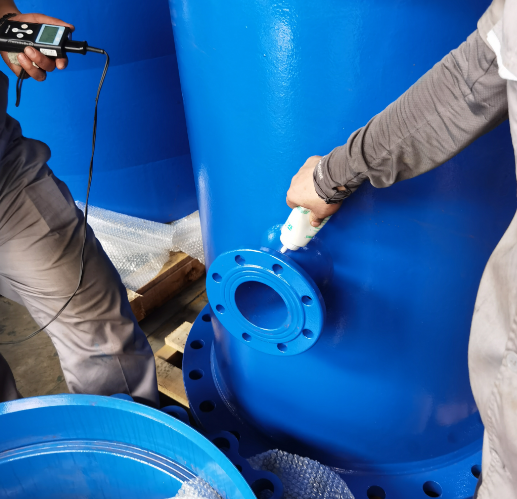
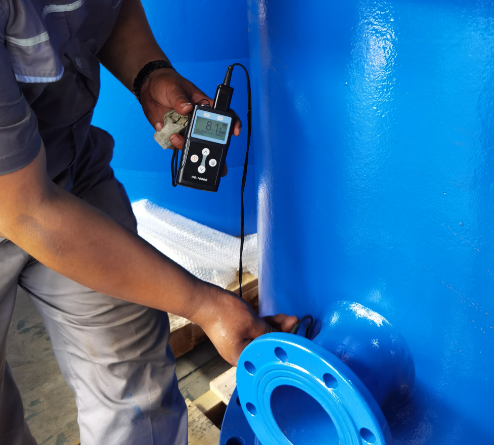
Өлшенетін жерге ультрадыбыстық қалыңдық өлшегішті және байланыстырушы агентті пайдаланыңыз. Құралдың дәлдігі 0,1 мм. Өлшеу орны өнімнің екі ұшында кемінде екі қарама-қарсы орналасқан. Өлшеу нәтижелері келесі кестеге сәйкес келеді:
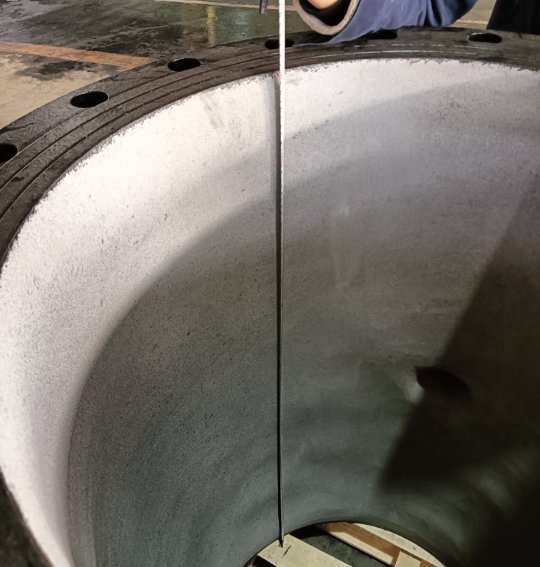
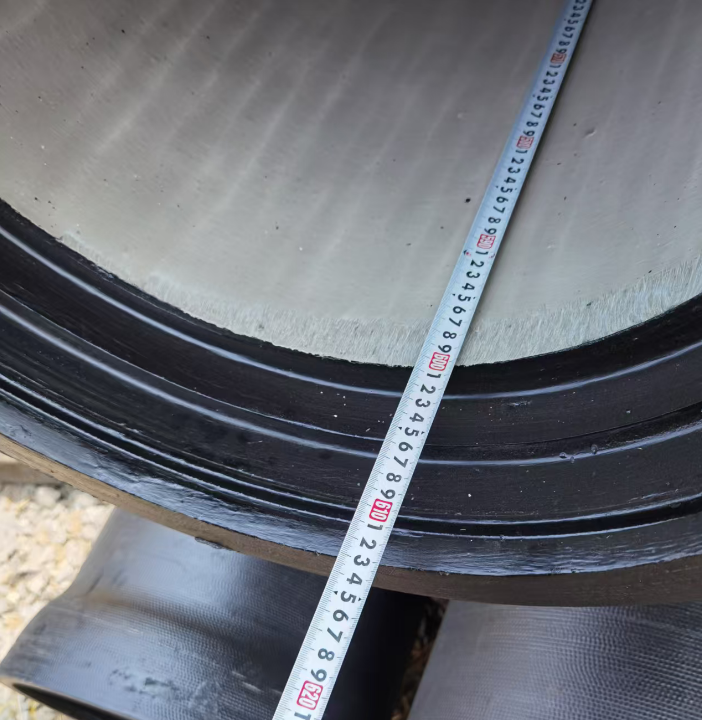
4. Созылмалы темір құбырдың ұзындығы
5. Эллиптикалық
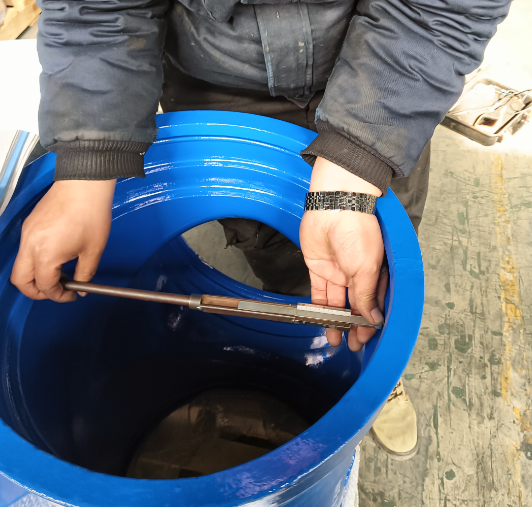
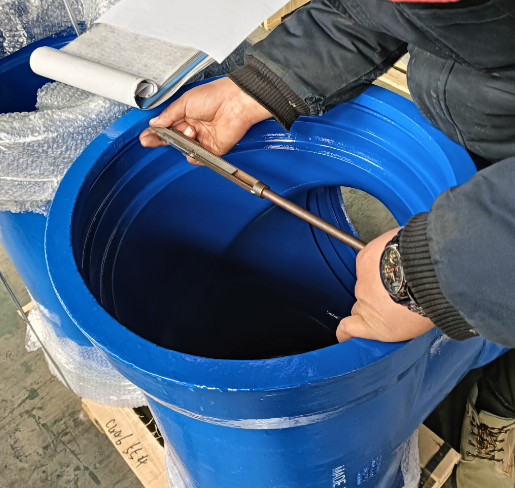
Құйылған құбырдың көлденең қимасының дөңгелектенбеуі.
Сопақтық = 100 x (A1-A2) / (A1+A2)
A1: макс. A2: Мини
6. Түзулік
Құйылған құбырлар түзу болуы керек, максималды ауытқу тиімді ұзындықтың 0,125%-нан аспауы керек (6000 x 0,125% = 7,5 мм).Егер құбыр кедергісіз болса, түзулігін көзбен тексеру керек. Күмәнданған жағдайда келесі әдісті қолдану керек.Түзулігін тексеру үшін құбырды екі тірекке немесе роликке осьтік бағытта домалатып қойыңыз. Тіректер/роликтер арасындағы қашықтық құбырдың стандартты ұзындығының кемінде 2/3 бөлігін құрауы керек. Түзуліктен максималды ауытқу нүктесін анықтау керек, ал ауытқу 7,5 мм шегінен аспауы керек.
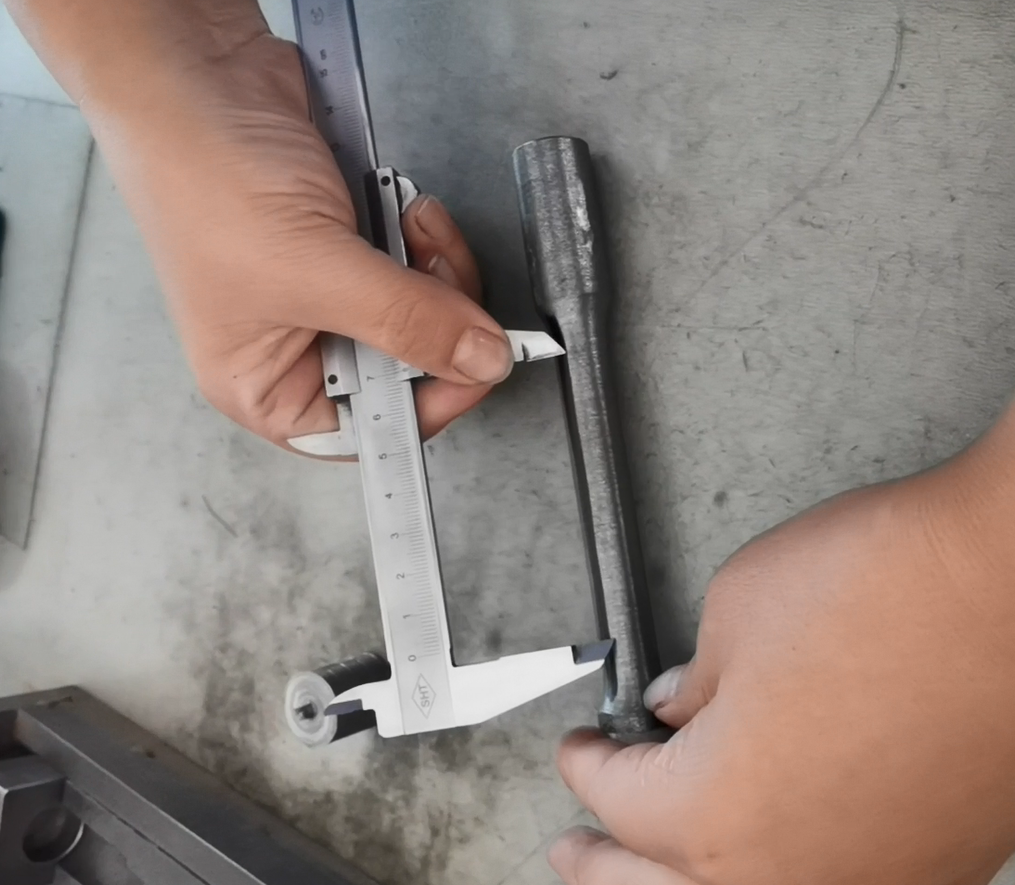
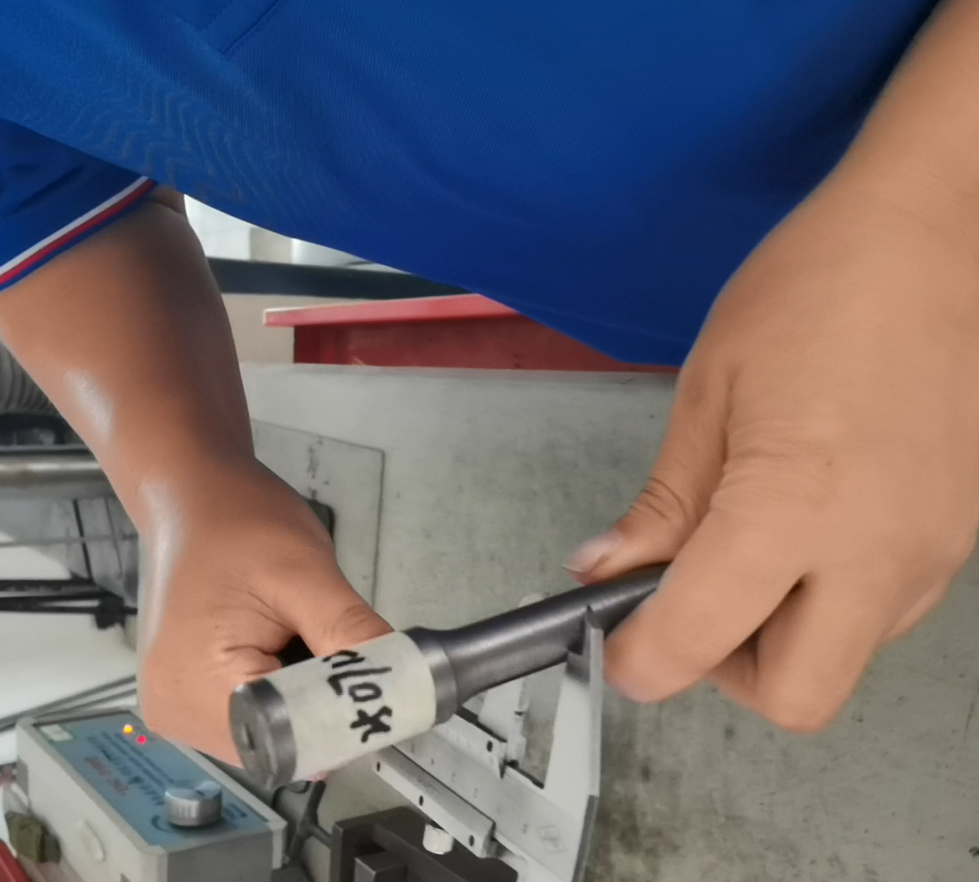
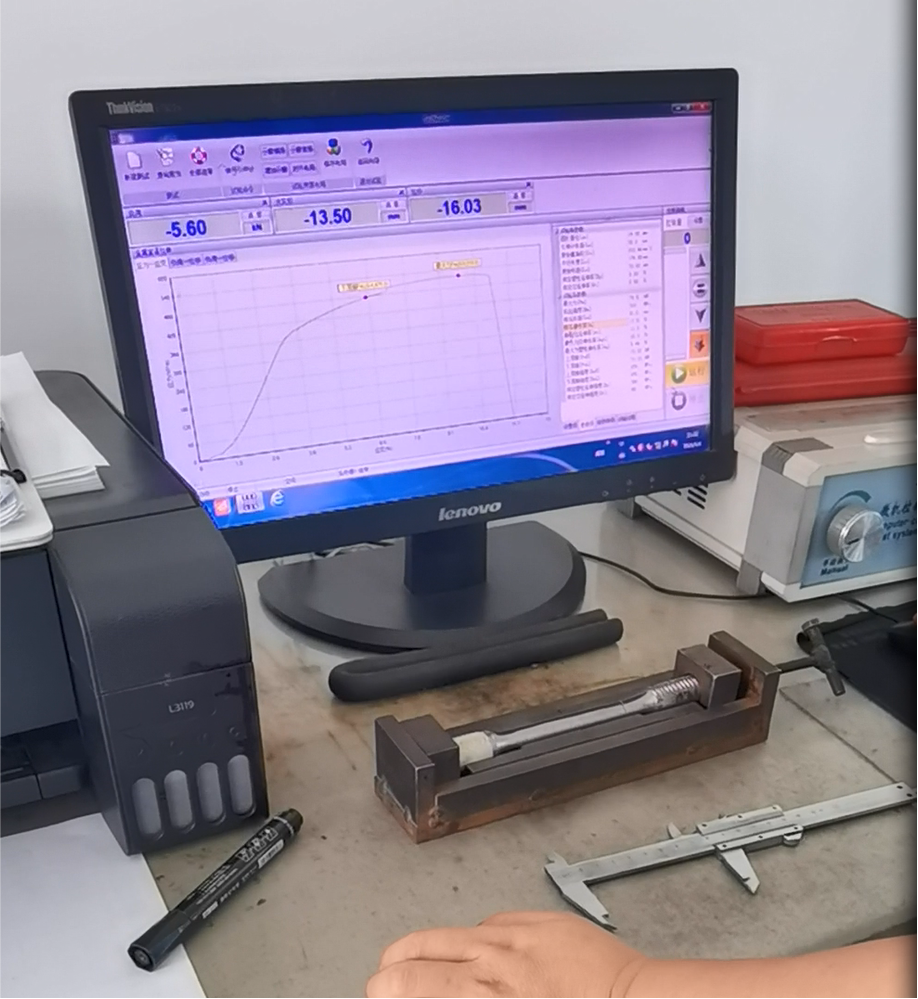
7. Созылу қасиеттері
Қатысу критерийлері келесідей:
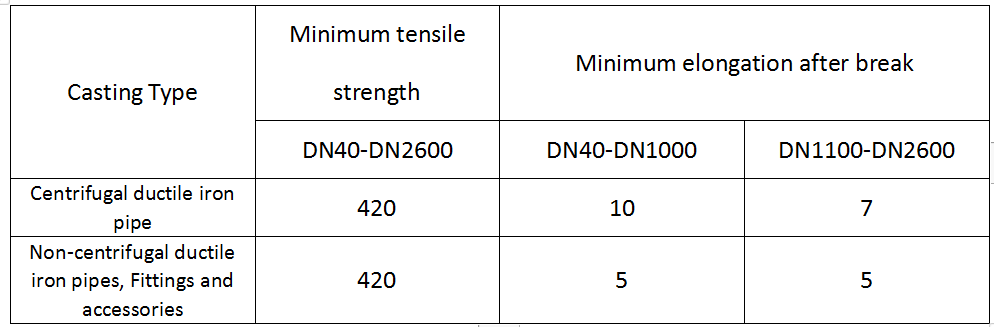
Сәтсіздік критерийлері: Сынақ үшін бір үлгі сақинасынан екі сынақ жолағын алыңыз. Егер қайталанатын үлгідегі бір сынақ жолағының механикалық қасиеттері талаптарға сай келмесе, құбырлар партиясы қайта қаралады және ақауларды өңдеу процесі енгізіледі.
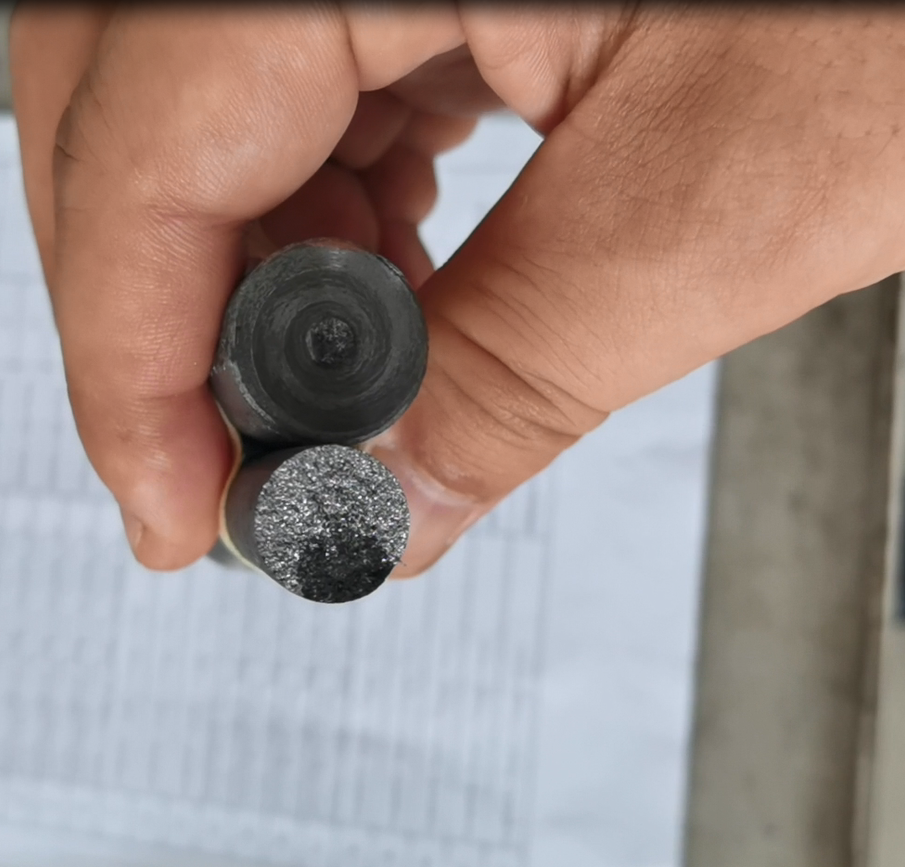
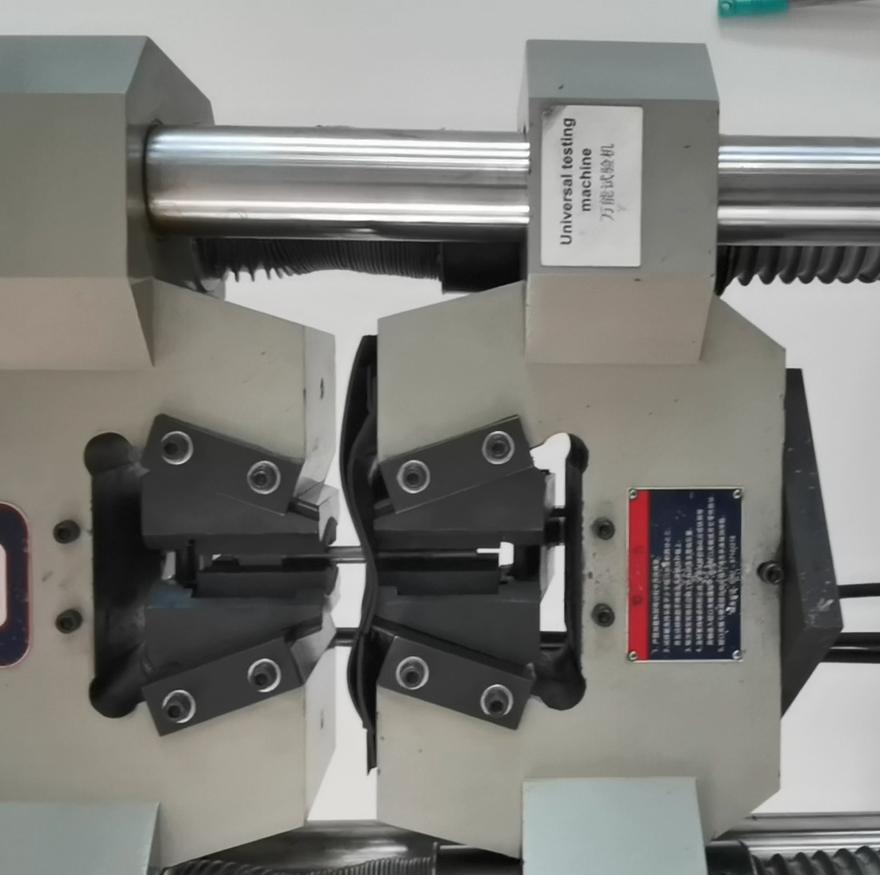
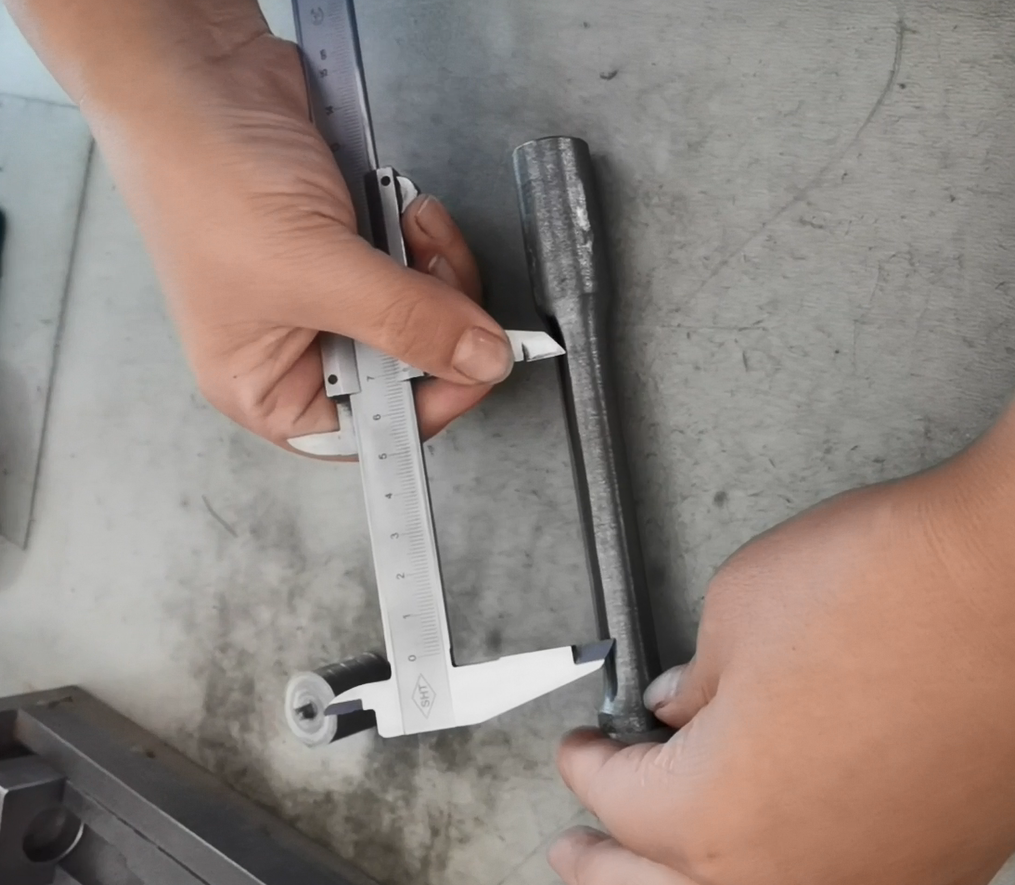
8. Бринелл қаттылығы
Бринелл қаттылығын өлшегіш белгілі бір диаметрлі болат шарды белгілі бір жылдамдықпен белгілі бір сынақ күшімен үлгі бетіне басу арқылы жұмыс істейді. Содан кейін көрсетілген сынақ күші белгілі бір уақыт бойы сақталғаннан кейін күш жойылады. Металлдың Бринелл қаттылығы ойықтың сфералық бетінің ауданына қолданылатын орташа қысым ретінде көрсетіледі. Бринелл қаттылығын өлшеуге үлгідегі микроскопиялық сегрегация немесе құрамның біркелкі еместігі әсер етпейді. Ойық ауданының қолданылатын жүктемеге қатынасын есептеу арқылы ол материалдың икемділігі мен тозуға төзімділігі сияқты қасиеттерін объективті түрде бағалайды және көбінесе өнеркәсіптік сапаны бақылау үшін анықтамалық стандарт ретінде қолданылады.
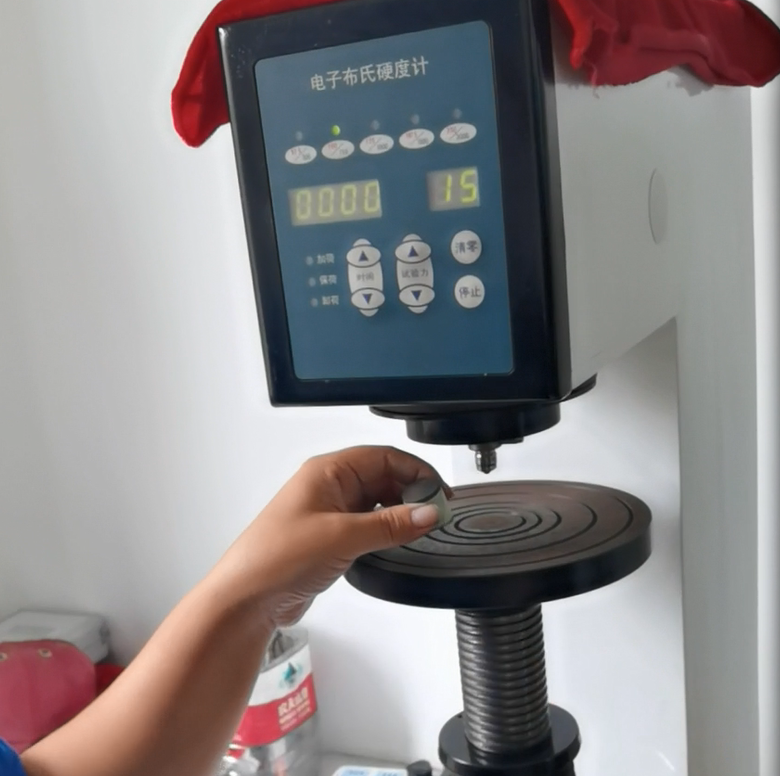
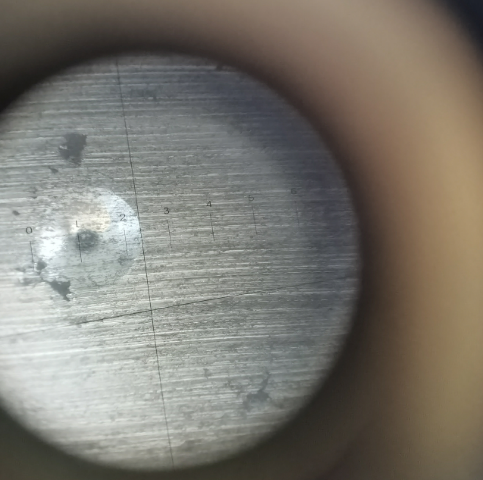
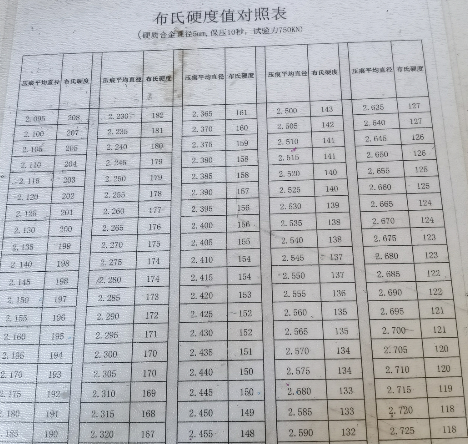
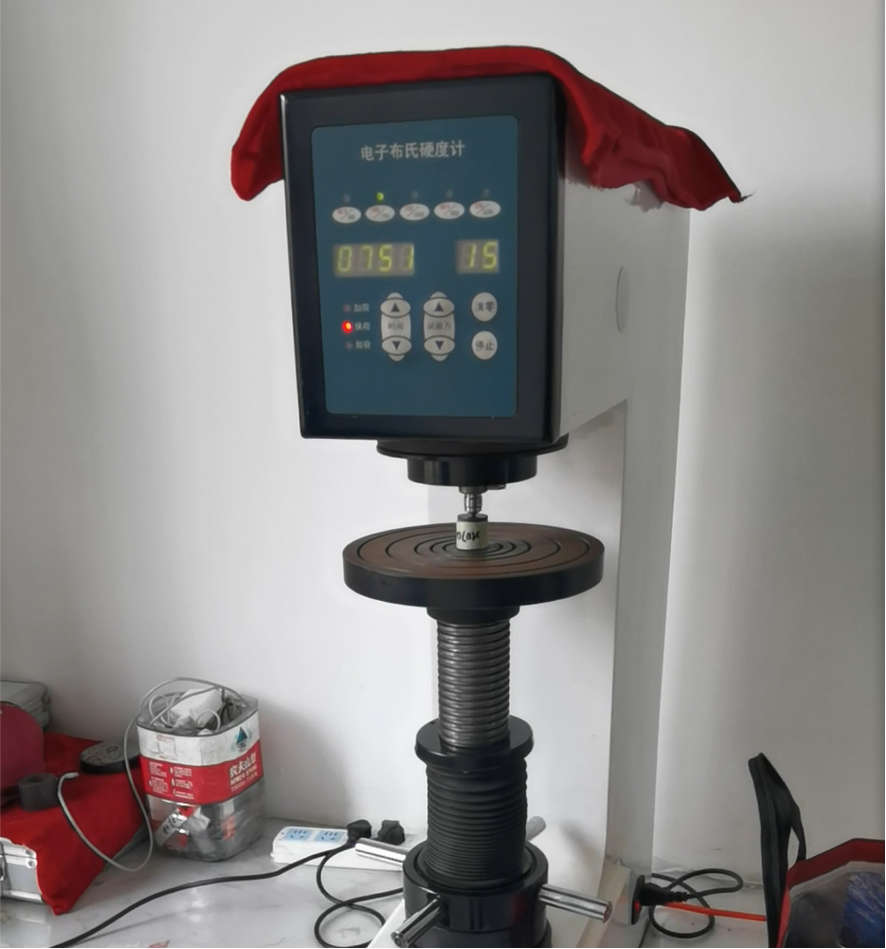
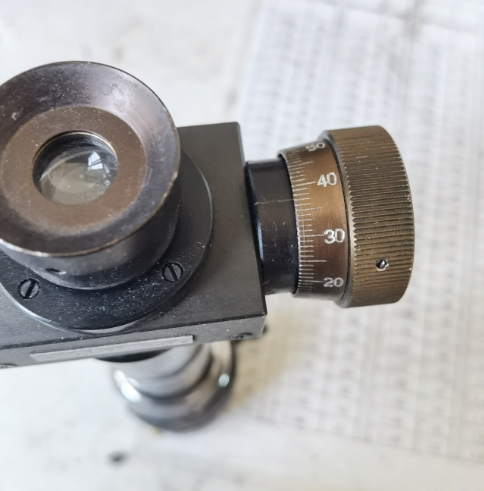
Орталықтан тепкіш иілгіш темір құбырлардың Бринелл қаттылығы 230 HBW-тан аспауы тиіс, ал орталықтан тепкіш емес иілгіш темір құбырлардың, арматуралардың және керек-жарақтардың Бринелл қаттылығы 250 HBW-тан аспауы тиіс. Дәнекерленген бөлшектердің жылу әсер ететін аймағында Бринелл қаттылығының жоғары мәні болуы мүмкін.
9. Созылмалы шойынның химиялық құрамы, спектрлік анықтау
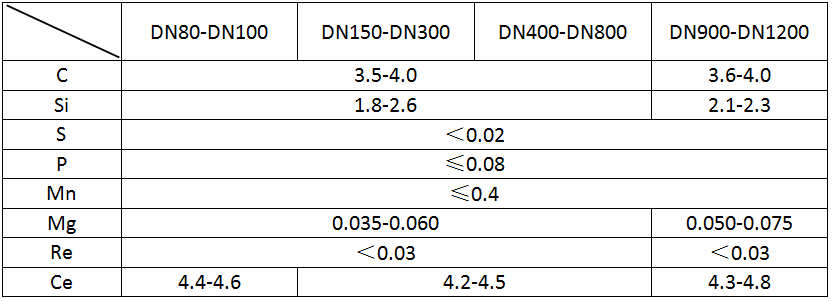
Спектроскопиялық әдістер иілгіш шойындағы кремний мен магний сияқты негізгі элементтердің құрамын нақты уақыт режимінде талдай алады (мысалы, кремнийдің соңғы құрамы ферритті иілгіш шойының төмен температуралық соққы беріктігіне тікелей әсер етеді), жоғары жылдамдықты сынаудың дәстүрлі химиялық әдістерін алмастырады және алдын ала құю процесін реттеуге бағыт береді. Көміртек пен күкірт сияқты элементтердің таралуын өлшеу арқылы біз графит түйіндік жылдамдығының (сфероидтану жылдамдығы ≥90%) қажетті созылу беріктігіне (≥420 МПа) және созылу күшіне (≥10%) сәйкес келетініне көз жеткіземіз. Құю процесі кезінде металл құрамын нақты уақыт режимінде бақылау сынықтарды азайтады және иілгіш шойыннан жасалған құбырлар мен фитингтердің ішкі сапасын жақсартады.
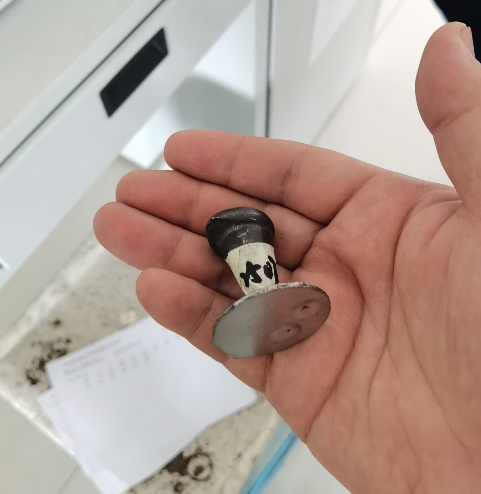
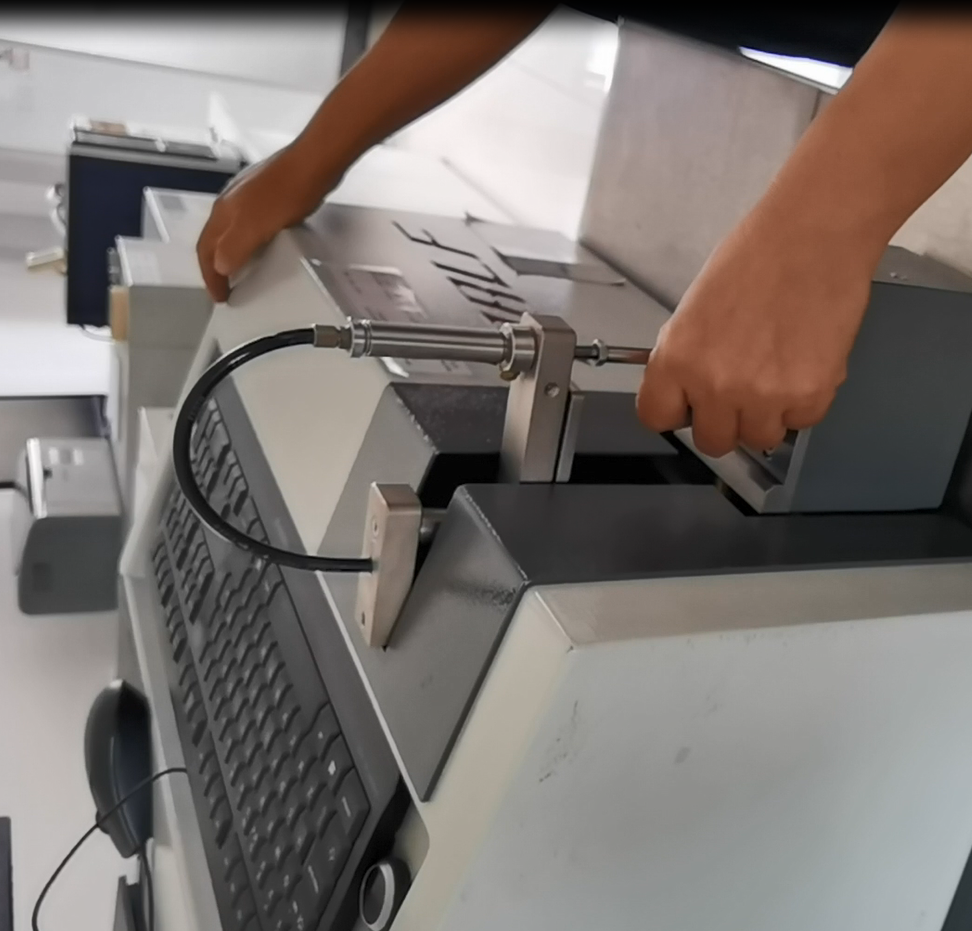
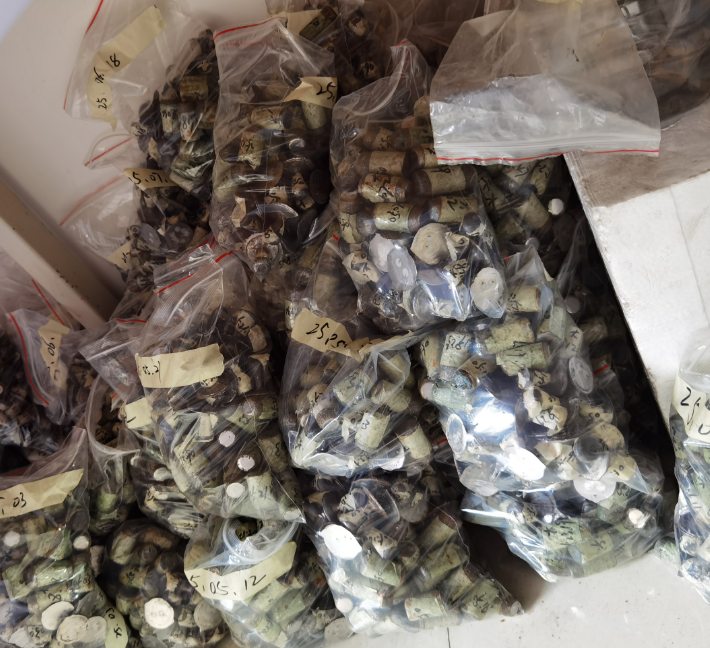
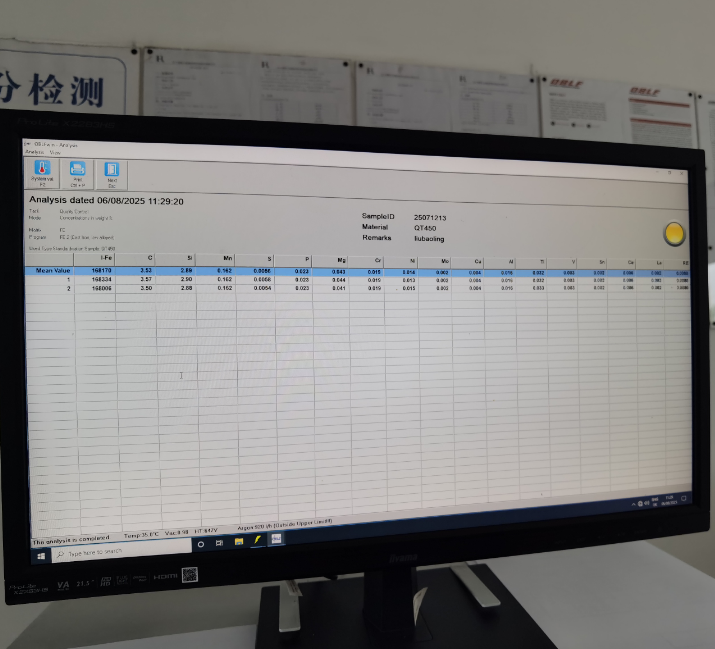
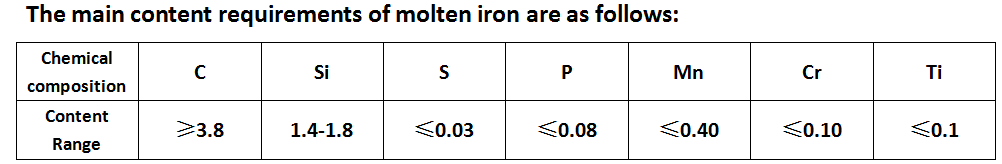
Сфероидизациядан кейін балқытылған темірдің негізгі компоненттеріне қойылатын бақылау талаптары
Толық сапа тексеру есебін алыңыз
Жарияланған уақыты: 2025 жылғы 11 қыркүйек



